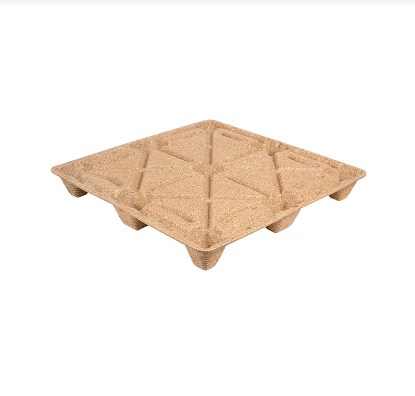
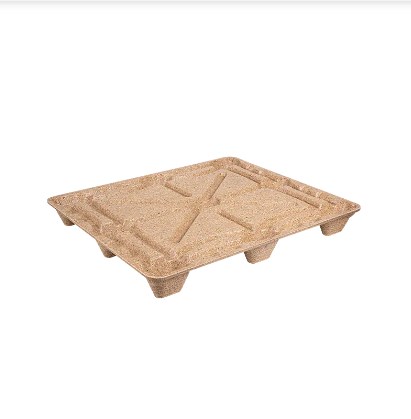
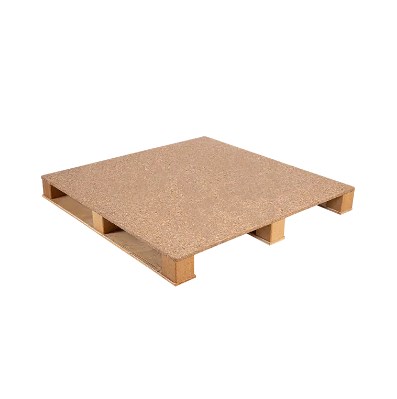
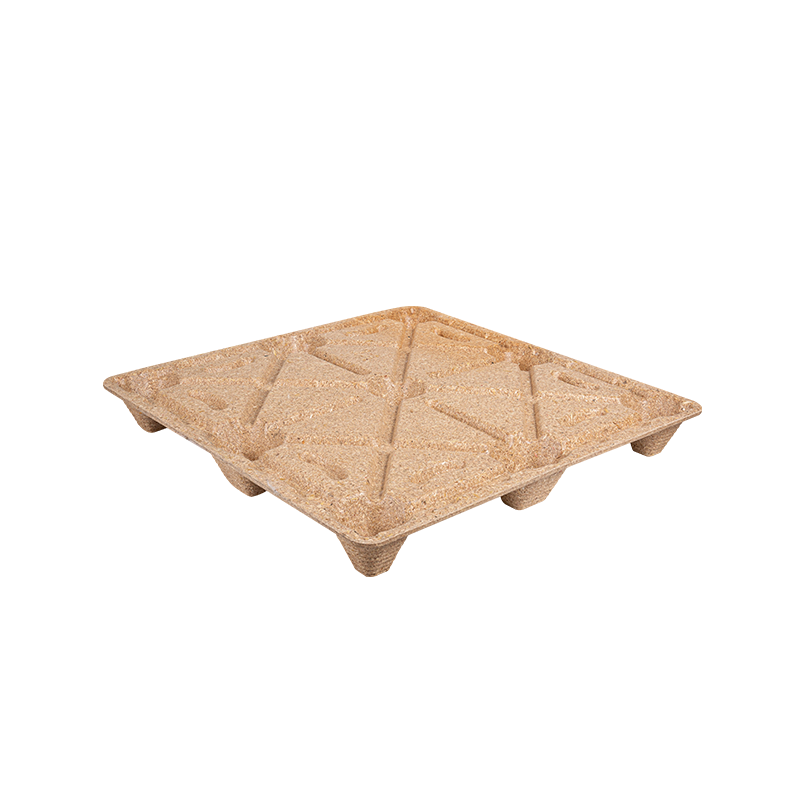
ঢালাই কাঠ pallets, নামেও পরিচিত প্রেসউড প্যালেট, চাপা কাঠের প্যালেট বা সংকুচিত কাঠের প্যালেট , একটি বাইন্ডারের সাথে প্রস্তুত কাঠের কণা বা তন্তুগুলিকে একত্রিত করে এবং চাপের মধ্যে একটি উত্তপ্ত ছাঁচের ভিতরে মিশ্রণ তৈরি করে উত্পাদিত হয়।
প্রচলিত পেরেকযুক্ত কাঠের প্যালেটের বিপরীতে, প্যালেট ডেক, সমর্থন পাঁজর, ফুট এবং কাঁটা-প্রবেশ জ্যামিতি একটি সমন্বিত কাঠামো হিসাবে গঠিত হতে পারে। এই উত্পাদন পদ্ধতিটি আলগা উপাদানগুলি হ্রাস করা, প্যালেটের জ্যামিতি নিয়ন্ত্রণ করা, নেস্টেবল ডিজাইন তৈরি করা এবং করাত, কাঠের শেভিং, পুনর্ব্যবহৃত কাঠের ফাইবার এবং অন্যান্য উপযুক্ত কাঠ-প্রক্রিয়াজাত অবশিষ্টাংশগুলিকে ব্যবহার করা সম্ভব করে তোলে।
তৃণশয্যার ক্রেতা এবং নির্মাতাদের জন্য, তবে, সফল ঢালাই কাঠের প্যালেট শেপিং শুধুমাত্র প্রেস চাপ বাড়ানোর চেয়ে অনেক বেশি নির্ভর করে। ফিডস্টকের আর্দ্রতা, কণা বন্টন, বাইন্ডার রসায়ন, ছাঁচের তাপমাত্রা, চার্জ ওজন, ছাঁচের জ্যামিতি, নিরাময় সময়, এবং শীতলকরণ সবই ইন্টারঅ্যাক্ট করে।
এই নির্দেশিকা লজিস্টিক এবং রপ্তানি অ্যাপ্লিকেশনের জন্য ঢালাই কাঠের প্যালেট ডিজাইন এবং উত্পাদন জড়িত প্রধান ইঞ্জিনিয়ারিং বিবেচনার ব্যাখ্যা করে।
1. ঢালাই কাঠ প্যালেট উত্পাদন প্রক্রিয়া এবং সমালোচনামূলক আকার পরামিতি
একটি সাধারণ ছাঁচযুক্ত প্যালেট লাইন একটি নিয়ন্ত্রিত ক্রম অনুসরণ করে:
কাঁচামালের প্রস্তুতি → ক্রাশিং এবং স্ক্রীনিং → শুকানো এবং আর্দ্রতা কন্ডিশনিং → আঠালো মিশ্রণ → চার্জ ওজন → ছাঁচ পূরণ → গরম চাপ → নিরাময় → ডিমোল্ডিং → কুলিং → পরিদর্শন
কাঁচামাল প্রস্তুতি
কাঠের চিপস, করাত, শেভিং এবং পুনর্ব্যবহৃত কাঠকে সাধারণত ঢালাইয়ের আগে একটি যুক্তিসঙ্গতভাবে সামঞ্জস্যপূর্ণ কণা বিতরণে প্রক্রিয়া করা দরকার।
অত্যধিক বড় টুকরা অভিন্ন গহ্বর ভরাট প্রতিরোধ করতে পারে, যখন জরিমানা একটি অত্যধিক অনুপাত বাইন্ডারের চাহিদা বাড়াতে পারে এবং গরম চাপের সময় ব্যাপ্তিযোগ্যতা হ্রাস করতে পারে।
আর্দ্রতা নিয়ন্ত্রণ বিশেষ করে গুরুত্বপূর্ণ। প্রকাশিত ছাঁচনির্মাণ-কাঠের প্রক্রিয়াগুলি সাধারণত আনুমানিক 10% আর্দ্রতার নীচে উপাদান ব্যবহার করে, যদিও কিছু বাইন্ডার সিস্টেম এবং উত্পাদন রুট বিভিন্ন স্তরে কাজ করে। তাই সর্বোত্তম মান অন্য উত্পাদন লাইন থেকে অনুলিপি না করে ট্রায়ালের মাধ্যমে প্রতিষ্ঠিত করা উচিত।
সাধারণ উন্নয়ন উইন্ডোজ
নিম্নলিখিত মান হিসাবে বিবেচনা করা উচিত প্রক্রিয়া উন্নয়নের জন্য সূচনা পয়েন্ট, সার্বজনীন স্পেসিফিকেশন নয় .
| ফিডস্টক অবস্থা | আর্দ্রতা পরিসীমা শুরু হচ্ছে | ছাঁচের তাপমাত্রা | কার্যকরী গঠন চাপ | সাধারণ উন্নয়ন চক্র |
| সূক্ষ্ম করাত / কাঠের ফাইবার | 5-10% | 150-200° সে | 2-5 MPa | 2-6 মিনিট |
| মিশ্র পুনর্ব্যবহারযোগ্য কাঠের কণা | 6-10% | 160–210°C | 2.5-5 MPa | 3-8 মিনিট |
| মোটা ফ্লেক্স / স্ট্র্যান্ড | বাইন্ডার-নির্ভর | 150–220°C | 2-5 MPa | 3-10 মিনিট |
ঐতিহাসিক ছাঁচনির্মাণ-কাঠের প্রক্রিয়াগুলি চারপাশে ছাঁচনির্মাণের তাপমাত্রার রিপোর্ট করে 150–220°C , আনুমানিক চাপ 20-80 কেজি/সেমি² , এবং ছাঁচনির্মাণের সময় সেকেন্ড থেকে কয়েক মিনিট পর্যন্ত। অন্যান্য ঢালাই কাঠ-স্ট্র্যান্ড সিস্টেম মোটামুটি ব্যবহার করে 300-700 psi প্রায় প্রেস চক্র সঙ্গে 2-10 মিনিট , বেধ, ঘনত্ব, আর্দ্রতা এবং বাইন্ডার রসায়নের উপর নির্ভর করে।
গুরুত্বপূর্ণ বিষয় হল যে কাঠের প্রজাতি একা প্রেস সেটিংস নির্ধারণ করা উচিত নয় . কণার আকার, বাল্ক ঘনত্ব, বাইন্ডার, প্যালেট বেধ, পাঁজরের গভীরতা, ছাঁচের নকশা এবং চার্জ বিতরণ প্রায়শই সমানভাবে গুরুত্বপূর্ণ।
প্রস্তাবিত উত্পাদন পর্যবেক্ষণ
একটি নতুন লাইনের জন্য, দরকারী QC চেকপয়েন্টগুলির মধ্যে রয়েছে:
- ফিডস্টকের আর্দ্রতা: প্রতিটি ইনকামিং ব্যাচ এবং উৎপাদনের সময় কমপক্ষে ঘন্টায়
- বাইন্ডার ডোজ: প্রতিটি ফর্মুলেশন ব্যাচ
- চার্জ ওজন: প্রতিটি শিফটের সময় ফার্স্ট অফ টুকরা এবং পর্যায়ক্রমিক চেক
- ছাঁচ তাপমাত্রা: ক্রমাগত রেকর্ড করা হয়েছে
- চাপ চাপ এবং থাকার সময়: প্রতিটি চক্রের জন্য রেকর্ড করা হয়েছে যেখানে PLC ডেটা লগিং উপলব্ধ
- সমালোচনামূলক মাত্রা: প্রথম নিবন্ধ প্লাস নির্ধারিত ইন-প্রসেস নমুনা
- প্যালেট ওজন: চার্জ বৈচিত্র্য সনাক্ত করতে পর্যায়ক্রমিক SPC নমুনা
- ধ্বংসাত্মক লোড পরীক্ষা: অনুমোদিত উত্পাদন বৈধতা পরিকল্পনা অনুযায়ী
প্রক্রিয়া অপ্টিমাইজেশান গ্রহণযোগ্য উত্পাদন উইন্ডো সংজ্ঞায়িত করতে প্রকৃত মাত্রিক, ঘনত্ব, আর্দ্রতা এবং লোড-পরীক্ষার ফলাফল ব্যবহার করা উচিত।
2. ছাঁচ ডিজাইন এবং নেস্টেবল মোল্ডেড কাঠের প্যালেটের জন্য টুলিং
ছাঁচ প্যালেট চেহারা থেকে অনেক বেশি নির্ধারণ করে। এটা নিয়ন্ত্রণ করে উপাদান প্রবাহ, কাঠামোগত দৃঢ়তা, নেস্টিং দক্ষতা, কাঁটাচামচ অ্যাক্সেসযোগ্যতা, স্থানীয় ঘনত্ব, এবং ধ্বংস করার নির্ভরযোগ্যতা .
গুরুত্বপূর্ণ নকশা উপাদান অন্তর্ভুক্ত:
খসড়া কোণ
উল্লম্ব দেয়াল এবং গভীর প্যালেট ফুট ছাঁচ থেকে পরিষ্কারভাবে মুক্তির জন্য পর্যাপ্ত খসড়া প্রয়োজন। একটি প্রাথমিক নকশা প্রায় শুরু হতে পারে 1-3 ডিগ্রী , গভীর বাসা বাঁধার বৈশিষ্ট্য বা আঠার জন্য সংবেদনশীল পৃষ্ঠগুলির জন্য অতিরিক্ত খসড়া বিবেচনা করা হয়।
পাঁজর এবং শক্তিবৃদ্ধি
পুরো প্যালেটটিকে আরও ঘন করার পরিবর্তে, শক্তিবৃদ্ধি চারপাশে কেন্দ্রীভূত করা উচিত:
- কাঁটা-প্রবেশ অঞ্চল;
- প্যালেট ফুট;
- ডেক রূপান্তর;
- উচ্চ নমন-মুহূর্ত অঞ্চল;
- ডেক এবং সমর্থনের মধ্যে লোড-ট্রান্সফার পাথ।
মসৃণ রূপান্তর এবং উদার অভ্যন্তরীণ রেডিআই স্ট্রেস ঘনত্ব কমাতে এবং উপাদান প্রবাহ উন্নত করতে সাহায্য করে।
নেস্টিং জ্যামিতি
নেস্টেবল প্যালেটগুলির জন্য, ইঞ্জিনিয়ারদের পরীক্ষা করা উচিত:
উপরের ডেক ক্লিয়ারেন্স লেগ টেপার নেস্টিং ডেপথ সেপারেশন ক্লিয়ারেন্স স্ট্যাক করা প্যালেটের উচ্চতা
একটি প্যালেট যা খুব শক্তভাবে বাসা বাঁধে স্টোরেজের পরে আলাদা করা কঠিন হতে পারে, যখন অতিরিক্ত ক্লিয়ারেন্স পরিবহনের পরিমাণ নষ্ট করে।
ভেন্টিং এবং উপাদান প্রবাহ
গভীর গহ্বরগুলি বাষ্প আটকাতে পারে বা উপাদানগুলি কোণে পৌঁছাতে বাধা দিতে পারে। মোল্ড ভেন্টিং, ফিড ডিস্ট্রিবিউশন, এবং স্থানীয় চার্জ বসানো তাই উৎপাদন টুলিং চূড়ান্ত করার আগে মূল্যায়ন করা উচিত।
দরকারী ইঞ্জিনিয়ারিং ফাইলগুলি সাধারণত অন্তর্ভুক্ত করে:
- স্টেপ
- আইজিইএস
- প্যারাসোলিড
- 2D প্রোফাইল এবং পরিদর্শন অঙ্কন জন্য DXF
একটি সম্পূর্ণ উত্পাদন ছাঁচ উত্পাদন করার আগে, নির্মাতারা ব্যবহার করতে পারেন 3D-মুদ্রিত জ্যামিতি মডেল, মেশিনযুক্ত প্রোটোটাইপ সন্নিবেশ, বা অ্যালুমিনিয়াম বিকাশের সরঞ্জাম প্যালেট মাত্রা, কাঁটাচামচ ছাড়পত্র, নেস্টিং, এবং প্যাকেজ ফিট যাচাই করতে।
একটি মৌলিক ছাঁচ-নকশা পর্যালোচনা জিজ্ঞাসা করা উচিত:
- পাঁজর বা পায়ের ক্ষতি ছাড়াই কি প্যালেটটি মুক্তি পেতে পারে?
- চার্জ কি প্রতিটি গভীর গহ্বরে পৌঁছাতে সক্ষম?
- অপ্রয়োজনীয় উপাদান ছাড়া সমালোচনামূলক এলাকায় যথেষ্ট পুরু?
- জীর্ণ এলাকা সন্নিবেশ ব্যবহার করে প্রতিস্থাপন করা যেতে পারে?
- হিটিং জোন কি ভারসাম্যপূর্ণ?
- ভেন্ট এবং ছাঁচ পৃষ্ঠ সহজে পরিষ্কার করা যাবে?
- পুনরাবৃত্তিযোগ্য গেজ ব্যবহার করে সমালোচনামূলক মাত্রা পরিমাপ করা যেতে পারে?
3. কাঠ ফিডস্টক, আঠালো এবং মার্কিন সম্মতি বিবেচনা
কাঁচামালের খরচ হল ঢালাইয়ের প্যালেট উৎপাদনের অন্যতম আকর্ষণ কারণ উপযুক্ত প্রক্রিয়া ব্যবহার করতে পারে করাত, কাঠের শেভিং, উদ্ধারকৃত কাঠের কণা এবং অন্যান্য পরিষ্কার কাঠ-প্রক্রিয়াজাত অবশিষ্টাংশ .
যাইহোক, পুনর্ব্যবহৃত ফিডস্টক নিয়ন্ত্রণ করা আবশ্যক।
ধাতব টুকরা, প্লাস্টিক, পেইন্ট, অতিরিক্ত ছাল, মাটি বা রাসায়নিকভাবে দূষিত বর্জ্য ছাঁচনির্মাণে হস্তক্ষেপ করতে পারে এবং সম্মতি বা গুণমানের সমস্যা তৈরি করতে পারে।
বাইন্ডার নির্বাচন
ইঞ্জিনিয়ারড কাঠের ব্যবহারে সাধারণ বাইন্ডার পরিবারগুলির মধ্যে রয়েছে ফেনোলিক সিস্টেম এবং আইসোসায়ানেট-ভিত্তিক বাইন্ডার যেমন MDI।
| বাইন্ডার বিবেচনা | ফেনোলিক-টাইপ বাইন্ডার | এমডিআই-টাইপ বাইন্ডার |
| আর্দ্রতা প্রতিরোধের | ভাল | খুব ভালো |
| কাঠামোগত বন্ধন | ভাল | উচ্চ |
| নিরাময় শর্ত | তাপ নির্ভর | উচ্চly formulation dependent |
| ফর্মালডিহাইড অবদান | মূল্যায়ন করতে হবে | আইসোসায়ানেট থেকে কোনও ফর্মালডিহাইড যোগ করা হয়নি |
| সংবেদনশীলতা প্রক্রিয়াকরণ | পরিমিত | যত্নশীল আর্দ্রতা এবং হ্যান্ডলিং নিয়ন্ত্রণ প্রয়োজন |
| খরচ | প্রায়ই প্রতিযোগিতামূলক | প্রায়ই উচ্চতর |
সঠিক সূত্রে যান্ত্রিক শক্তি, আর্দ্রতা প্রতিরোধ, প্রক্রিয়াকরণের সময়, নির্গমনের প্রয়োজনীয়তা, পুনর্ব্যবহারযোগ্যতা এবং খরচের ভারসাম্য বজায় রাখা উচিত।
TSCA শিরোনাম VI এবং CARB
একটি সাধারণ ভুল হল যে প্রতিটি ছাঁচ তৈরি করা কাঠের প্যালেট স্বয়ংক্রিয়ভাবে নিয়ন্ত্রিত হয় TSCA শিরোনাম VI .
EPA বিশেষভাবে সহ যৌগিক কাঠ পণ্য বিভাগ নিয়ন্ত্রণ করে শক্ত কাঠের পাতলা পাতলা কাঠ, মাঝারি-ঘনত্বের ফাইবারবোর্ড এবং কণাবোর্ড , সেইসব নিয়ন্ত্রিত পণ্য ধারণকারী প্রযোজ্য সমাপ্ত পণ্য সহ। অতএব, একটি ছাঁচনির্মাণ প্যালেট প্রস্তুতকারকের তা নির্ধারণ করা উচিত যে এর নির্দিষ্ট উপাদান নির্মাণ নিয়ন্ত্রক সংজ্ঞাগুলির মধ্যে পড়ে কিনা স্বয়ংক্রিয়ভাবে দাবি করার পরিবর্তে যে সমস্ত ছাঁচযুক্ত প্যালেটের জন্য TSCA শিরোনাম VI সার্টিফিকেশন প্রয়োজন।
মার্কিন প্রকল্পগুলির জন্য, সংগ্রহ এবং সম্মতি দলগুলির পর্যালোচনা করা উচিত:
- ফিডস্টক শ্রেণীবিভাগ;
- বাইন্ডার রসায়ন;
- সরবরাহকারী এসডিএস এবং প্রযুক্তিগত ডকুমেন্টেশন;
- প্রযোজ্য ফর্মালডিহাইড প্রয়োজনীয়তা;
- পুনর্ব্যবহৃত-সামগ্রী ডকুমেন্টেশন;
- FSC বা SFI সোর্সিং প্রয়োজনীয়তা যেখানে ক্রেতা দ্বারা নির্দিষ্ট করা হয়েছে৷
ISPM 15 এবং প্রক্রিয়াজাত কাঠ
আইএসপিএম 15 প্রাথমিকভাবে ফাইটোস্যানিটারি ঝুঁকি মোকাবেলা করে কাঁচা কাঠের প্যাকেজিং উপাদান আন্তর্জাতিক বাণিজ্যে ব্যবহৃত হয়।
আইপিপিসি স্ট্যান্ডার্ড কাঠ থেকে তৈরি কাঠের প্যাকেজিং বাদ দেয় যা এমনভাবে প্রক্রিয়া করা হয়েছে যা এটিকে কার্যকরভাবে কীটপতঙ্গের ঝুঁকি থেকে মুক্ত করে, একটি সাধারণ উদাহরণ হিসাবে প্লাইউড দেওয়া হয়।
এই প্রক্রিয়াজাত-কাঠের নীতিটি সঠিকভাবে তৈরি করা ছাঁচনির্মাণ বা প্রেসউড প্যালেটগুলির জন্য একটি গুরুত্বপূর্ণ সুবিধা হতে পারে। যাইহোক, রপ্তানিকারকদের শুধুমাত্র বিপণন বিবৃতির উপর নির্ভর না করে নির্দিষ্ট প্যালেটের শ্রেণীবিভাগ এবং গন্তব্য দেশের প্রয়োজনীয়তা নিশ্চিত করা উচিত।
4. ট্রিমিং, ডাইমেনশনাল টলারেন্স এবং প্যালেট পারফরমেন্স টেস্টিং
ডিমোল্ডিং এবং কুলিংয়ের পরে, প্যালেটগুলির প্রান্ত ছাঁটাই, ফ্ল্যাশ অপসারণ, ড্রিলিং, সনাক্তকরণ চিহ্নিতকরণ, স্যান্ডিং বা অন্যান্য ফিনিশিং অপারেশনগুলির প্রয়োজন হতে পারে।
পুনরাবৃত্তি উত্পাদনের জন্য, সিএনসি ট্রিমিং সামঞ্জস্যপূর্ণ প্রদান করতে পারে:
- প্যালেট দৈর্ঘ্য এবং প্রস্থ;
- কাঁটা খোলা;
- কোণার জ্যামিতি;
- বৈশিষ্ট্য সনাক্তকরণ;
- কাস্টম কাট-আউট।
পুরো প্যালেটে অপ্রয়োজনীয়ভাবে টাইট মেশিনিং সহনশীলতা প্রয়োগ করার পরিবর্তে, অঙ্কনটি সনাক্ত করা উচিত ক্রিটিকাল-টু-ফাংশন মাত্রা .
উদাহরণস্বরূপ, একটি উন্নয়ন অঙ্কন প্রায় লক্ষ্য করতে পারে নির্বাচিত নিয়ন্ত্রিত মাত্রায় ±1–2 মিমি এবং বৃহত্তর সামগ্রিক মাত্রায় ±2–3 মিমি , কিন্তু প্রকৃত সহনশীলতা অবশ্যই ছাঁচের সক্ষমতা অধ্যয়ন এবং উত্পাদন ডেটা দ্বারা নিশ্চিত করা উচিত।
প্যালেট কর্মক্ষমতা বৈধতা
গুরুত্বপূর্ণ পরীক্ষা অন্তর্ভুক্ত হতে পারে:
- স্ট্যাটিক কম্প্রেশন;
- ডেক নমন;
- গতিশীল হ্যান্ডলিং;
- কাঁটা-লিফট হ্যান্ডলিং;
- প্রভাব বা ড্রপ প্রতিরোধের;
- স্ট্যাকিং স্থিতিশীলতা;
- র্যাকিং সিমুলেশন যেখানে প্যালেটটি র্যাক ব্যবহারের জন্য উদ্দেশ্যে করা হয়;
- আর্দ্রতা-কন্ডিশনিং পরীক্ষা।
স্রোত ISO 8611-1:2025 নামমাত্র-লোড টেস্টিং, সর্বোচ্চ-ওয়ার্কিং-লোড টেস্টিং, এবং স্থায়িত্ব তুলনা সহ নতুন ফ্ল্যাট প্যালেটগুলি মূল্যায়নের জন্য পদ্ধতিগুলি নির্দিষ্ট করে। ISO 8611-2:2025 কর্মক্ষমতা প্রয়োজনীয়তা এবং পরীক্ষা নির্বাচন ঠিকানা.
মার্কিন অ্যাপ্লিকেশনের জন্য, ASTM D1185-98a(2025) কঠিন কাঠ এবং কাঠের কম্পোজিট সহ উপকরণ থেকে তৈরি প্যালেটগুলির জন্য স্ট্যাটিক কম্প্রেশন, নমন এবং গতিশীল পরীক্ষার পদ্ধতি সরবরাহ করে। ASTM উদ্দেশ্য বন্টন পরিবেশে কর্মক্ষমতা যাচাই করার জন্য ক্ষেত্রের পরীক্ষার সুপারিশ করে।
সাধারণ ব্যবহার গ্রাহকদের জন্য মার্কিন প্যালেট পদচিহ্নে 48 × 40 , গ্রাহকের ফর্কলিফ্ট, প্যালেট জ্যাক, কনভেয়র, র্যাক, স্ট্রেচ-র্যাপিং সিস্টেম এবং গুদাম অটোমেশনের বিরুদ্ধেও সামঞ্জস্যতা পরীক্ষা করা উচিত।
5. স্কেলিং মোল্ডেড প্যালেট উত্পাদন: খরচ, থ্রুপুট এবং সমস্যা সমাধান
একটি সফল প্রোটোটাইপ স্বয়ংক্রিয়ভাবে একটি অর্থনৈতিক উত্পাদন লাইন তৈরি করে না।
পাইলট উত্পাদন থেকে একাধিক শিফটে স্কেল করার সময়, নির্মাতাদের ট্র্যাক করা উচিত:
চক্রের সময়, আপটাইম, ছাঁচের প্রাপ্যতা, পরিবর্তনের সময়, ড্রায়ারের ক্ষমতা, আঠালো মেশানোর ক্ষমতা, শ্রম, স্ক্র্যাপের হার এবং শীতল করার সময়।
একটি সাধারণ ইউনিট-খরচ মডেল এইভাবে লেখা যেতে পারে:
ইউনিট খরচ = কাঠ ফিডস্টক বাইন্ডার এনার্জি লেবার রক্ষণাবেক্ষণ স্ক্র্যাপ মোল্ড অ্যামোর্টাইজেশন ইকুইপমেন্ট অবচয়
ছাঁচ বিনিয়োগের জন্য:
প্যালেট প্রতি ছাঁচ খরচ = মোট ছাঁচ বিনিয়োগ ÷ প্রত্যাশিত আজীবন উত্পাদন
একটি উত্পাদন মডেল তাই অন্তর্ভুক্ত করা উচিত:
| খরচ / Production Variable | ইনপুট |
| সাইকেল টাইম টিপুন | মিনিট/চক্র |
| ছাঁচ প্রতি গহ্বর | পিসি |
| অপারেটিং ঘন্টা | ঘন্টা/দিন |
| OEE | % |
| কাজের দিন | দিন/বছর |
| বার্ষিক উৎপাদন | প্যালেট/বছর |
| কাঠের ব্যবহার | কেজি/প্যালেট |
| বাইন্ডার খরচ | কেজি/প্যালেট |
| বিদ্যুৎ/তাপ শক্তি | প্যালেট প্রতি |
| স্ক্র্যাপ হার | % |
| ছাঁচ বিনিয়োগ | মার্কিন ডলার |
| প্রত্যাশিত ছাঁচ জীবন | চক্র |
এটি ক্রেতাদের একাধিক ছাঁচ, একাধিক প্রেস বা অটোমেশনের উচ্চ স্তরের সাথে একটি প্রেসের অর্থনীতির তুলনা করতে দেয়।
সাধারণ ছাঁচনির্মাণ ত্রুটি
| খুঁত | সম্ভাব্য কারণ | প্রথম চেক | সংশোধনমূলক ব্যবস্থা |
| অসম্পূর্ণ পূরণ | অপর্যাপ্ত চার্জ বা দুর্বল বিতরণ | চার্জ ওজন | রিব্যালেন্স চার্জ প্লেসমেন্ট |
| সারফেস voids | আর্দ্রতা বা বাইন্ডারের অসঙ্গতি | আর্দ্রতা এবং মিশ্রণ | সঠিক শুকানো এবং মিশ্রণ |
| ওয়ারপেজ | অসম গরম বা কুলিং | ছাঁচ তাপমাত্রা মানচিত্র | গরম এবং ঠান্ডা করার ভারসাম্য |
| দুর্বল পাঁজর | দরিদ্র উপাদান প্রবাহ | পাঁজরের গহ্বর ভরাট | বন্টন বা ছাঁচ জ্যামিতি পরিবর্তন |
| ডিলামিনেশন | অসম্পূর্ণ নিরাময় | সাইকেল এবং বাইন্ডার | নিরাময়ের শর্ত সামঞ্জস্য করুন |
| অতিরিক্ত ফ্ল্যাশ | ওভারচার্জ বা ছাঁচ পরিধান | ক্লোজিং পৃষ্ঠতল | চার্জ বা পরিষেবা ছাঁচ হ্রাস |
যখনই সম্ভব ট্রেন্ড ডেটা ব্যবহার করা উচিত। প্যালেটের ওজন, ফ্ল্যাশ, তাপমাত্রার তারতম্য বা মাত্রিক প্রবাহে ধীরে ধীরে বৃদ্ধি বড় ব্যর্থতা ঘটার আগে একটি প্রক্রিয়া সমস্যা প্রকাশ করতে পারে।
রনসুনের সাথে একটি কাস্টম মোল্ডেড কাঠের প্যালেট তৈরি করা
সবচেয়ে কার্যকরী ঢালাই প্যালেট নকশা প্রকৃত লজিস্টিক অ্যাপ্লিকেশন দিয়ে শুরু হয়।
যখন একটি নতুন তৃণশয্যা প্রকল্প সঙ্গে আলোচনা রনসুন আমদানি ও রপ্তানি কোং, লি. , দরকারী তথ্য অন্তর্ভুক্ত:
- প্রয়োজনীয় প্যালেট দৈর্ঘ্য, প্রস্থ এবং উচ্চতা;
- স্ট্যাটিক এবং গতিশীল লোড প্রয়োজনীয়তা;
- ফর্কলিফ্ট এবং প্যালেট-জ্যাক এন্ট্রি;
- মেঝে, স্ট্যাক, বা রাক স্টোরেজ অবস্থা;
- বাসা বাঁধার প্রয়োজনীয়তা;
- রপ্তানি গন্তব্য;
- বার্ষিক ক্রয়ের পরিমাণ;
- পরিবেশগত বা পুনর্ব্যবহৃত-সামগ্রীর প্রয়োজনীয়তা;
- প্রয়োজনীয় পরীক্ষা বা সম্মতি ডকুমেন্টেশন।
রনসুন ক্রেতাদের সাথে প্যালেটের স্পেসিফিকেশন, ঢালাই করা প্যালেট স্ট্রাকচার, উপাদানের বিকল্প, নমুনার প্রয়োজনীয়তা এবং কাস্টম প্রকল্পের প্রয়োজনগুলি মূল্যায়ন করতে কাজ করতে পারে।
কাস্টম ঢালাই কাঠের প্যালেট সোর্সিং বা প্রযুক্তিগত মূল্যায়নের জন্য, যোগাযোগ করুন রনসুন আমদানি ও রপ্তানি কোং, লি. মাধ্যমে ronsun-ecopallet.com আপনার প্যালেট অঙ্কন, লক্ষ্য লোড, অ্যাপ্লিকেশন, এবং প্রত্যাশিত ক্রয়ের পরিমাণ সহ।
FAQ
ছাঁচে তৈরি কাঠের প্যালেটগুলির জন্য সাধারণত কোন চাপ, তাপমাত্রা এবং চক্রের সময় ব্যবহার করা হয়?
প্রকাশিত ছাঁচনির্মাণ-কাঠের প্রক্রিয়াগুলি বিস্তৃত পরিসর কভার করে, তবে প্রায় 150–220°C, 2-5 MPa, এবং সাইকেল প্রতি কয়েক মিনিট একটি প্রাথমিক উন্নয়ন রেফারেন্স হিসাবে ব্যবহার করা যেতে পারে. নির্দিষ্ট ফিডস্টক, বাইন্ডার, বেধ এবং ছাঁচের জন্য চূড়ান্ত পরামিতিগুলি অবশ্যই যাচাই করা উচিত।
কিভাবে একটি নেস্টেবল ঢালাই কাঠ প্যালেট ছাঁচ ডিজাইন করা উচিত?
ছাঁচটি ড্রাফ্ট অ্যাঙ্গেল, টেপারড ফুট, নেস্টিং ক্লিয়ারেন্স, রিইনফোর্সমেন্ট রিব, কাঁটা-প্রবেশের জ্যামিতি, উপাদান প্রবাহ, ভেন্টিং, গরম করার অভিন্নতা এবং ডেমোল্ডিংয়ের জন্য দায়ী হওয়া উচিত।
কোন আঠালো মার্কিন ঢালাই প্যালেট অ্যাপ্লিকেশনের জন্য সেরা?
কোন একক সেরা বাইন্ডার নেই. MDI-ভিত্তিক সিস্টেমগুলি শক্তিশালী আর্দ্রতা-প্রতিরোধী বন্ধন প্রদান করতে পারে, যখন ফেনোলিক সিস্টেমগুলি টেকসই ইঞ্জিনিয়ারড কাঠের জন্য ভালভাবে প্রতিষ্ঠিত। নির্বাচন কর্মক্ষমতা, প্রক্রিয়া শর্ত, নির্গমন, খরচ, এবং নিয়ন্ত্রক প্রযোজ্যতা বিবেচনা করা উচিত.
ছাঁচনির্মাণ প্যালেট লোড ক্ষমতা পরীক্ষা করতে কি মান ব্যবহার করা হয়?
সাধারণ রেফারেন্স অন্তর্ভুক্ত ISO 8611-1:2025, ISO 8611-2:2025, এবং ASTM D1185-98a(2025) . উপযুক্ত পরীক্ষার ক্রম উদ্দেশ্য হ্যান্ডলিং এবং স্টোরেজ পরিবেশের উপর নির্ভর করে।
কিভাবে ঢালাই প্যালেট ROI গণনা করা হয়?
প্রথমে বার্ষিক আউটপুট অনুমান করুন, তারপর ফিডস্টক, বাইন্ডার, শ্রম, শক্তি, রক্ষণাবেক্ষণ, স্ক্র্যাপ, সরঞ্জামের অবমূল্যায়ন, এবং প্যালেট প্রতি ছাঁচ পরিমাপ করুন। বর্তমান প্যালেট ক্রয় এবং লজিস্টিক খরচের সাথে ফলাফল ইউনিট খরচ তুলনা করুন।
সবচেয়ে সাধারণ ঢালাই প্যালেট ত্রুটিগুলি কি কি?
সাধারণ সমস্যাগুলির মধ্যে রয়েছে অসম্পূর্ণ গহ্বর ভরাট, পৃষ্ঠের শূন্যতা, অত্যধিক ফ্ল্যাশ, দুর্বল পাঁজর, ডিলামিনেশন, স্টিকিং এবং ওয়ারপেজ। চার্জের ওজন, আর্দ্রতা, বাইন্ডারের ডোজ, ছাঁচের তাপমাত্রা, চাপের ইতিহাস এবং শীতল অবস্থা দিয়ে সমস্যা সমাধান শুরু করা উচিত।