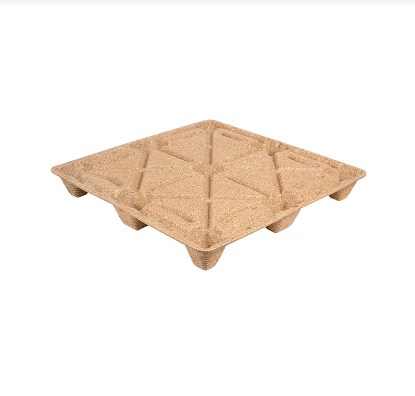
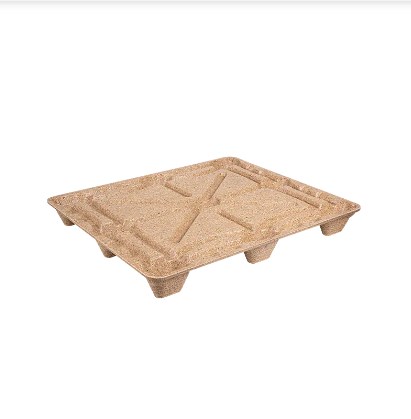
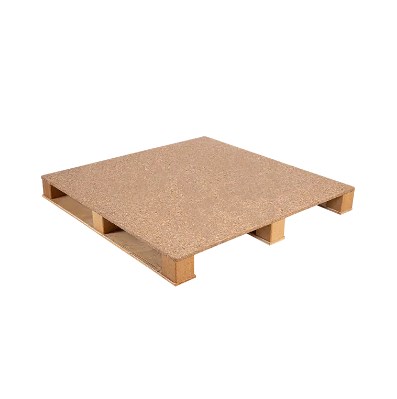
প্যালেট ওজন হ্রাস উপাদান খরচ কমাতে পারে, পরিচালনা সহজতর করতে পারে এবং প্রতিটি চালানের সাথে পরিবাহিত প্যাকেজিং ভরের পরিমাণ হ্রাস করতে পারে। কিন্তু ঢালাই কাঠের প্যালেটগুলির জন্য, হালকা ওজন কম ফাইবার ব্যবহার করার বিষয় নয়। ভুল অবস্থান থেকে উপাদান সরান, এবং ফলাফল অত্যধিক ডেক বিচ্যুতি, দুর্বল ফুট, ক্ষতিগ্রস্ত কাঁটা-প্রবেশ এলাকা বা কম স্ট্যাকিং কর্মক্ষমতা হতে পারে.
তাই ইঞ্জিনিয়ারিং চ্যালেঞ্জটি আরও সুনির্দিষ্ট: উচ্চ-চাপযুক্ত এলাকায় প্রয়োজনীয় উপাদান এবং কাঠামোগত সমর্থন সংরক্ষণ করার সময় নির্মাতাদের অপ্রয়োজনীয় ভর দূর করতে হবে। ছাঁচের জ্যামিতি, ঘনত্ব বন্টন, কাঠ-কণা প্রস্তুতি, বাইন্ডার ডোজ, চার্জ ওজন এবং হট-প্রেস প্যারামিটার সবই চূড়ান্ত শক্তি-থেকে-ওজন ভারসাম্যে অবদান রাখে।
মূল নীতি: উদ্দেশ্য হল সম্ভাব্য হালকা প্যালেট তৈরি করা নয়। এটি হল সবচেয়ে হালকা তৃণশয্যা তৈরি করা যা ধারাবাহিকভাবে তার উদ্দেশ্যযুক্ত লজিস্টিক অ্যাপ্লিকেশনের কর্মক্ষমতা প্রয়োজনীয়তা পূরণ করে।
প্যালেট ওজন একটি প্রকৌশল লক্ষ্য, শুধুমাত্র একটি উপাদান-সংরক্ষণ লক্ষ্য নয়
একটি তৃণশয্যা যোগ করা প্রতিটি কিলোগ্রাম ফলাফল আছে. বেশি ওজন মানে সাধারণত কাঠের ফাইবার এবং বাইন্ডার, অতিরিক্ত উপাদান খরচ এবং আরও বেশি প্যাকেজিং ভর সাপ্লাই চেইনের মধ্য দিয়ে চলে যায়। ট্রাক বা কন্টেইনার পেলোড সীমার কাছে যে চালানের জন্য, প্যালেট টেয়ার ওজন বহনযোগ্য বিক্রয়যোগ্য পণ্যসম্ভারের পরিমাণও কমাতে পারে।
বিপরীত চরম একটি ভিন্ন সমস্যা তৈরি করে। আক্রমনাত্মকভাবে হালকা করা হয়েছে এমন একটি প্যালেট এখনও লোডের নিচে অত্যধিক বাঁকানো, পায়ের চারপাশে স্থানীয় দুর্বলতা বা বারবার ফর্কলিফ্ট পরিচালনার জন্য অপর্যাপ্ত প্রতিরোধ দেখানোর সময় গ্রহণযোগ্য বলে মনে হতে পারে।
এই কারণেই ঢালাই প্যালেট উন্নয়ন ক্রমবর্ধমান উপর ফোকাস শক্তি থেকে ওজন দক্ষতা একা ওজনের চেয়ে। নির্মাতারা অ্যাপ্লিকেশনের জন্য প্রয়োজনীয় কাঠামোগত কার্যকারিতা নির্ধারণ করে এবং তারপর উপাদান ব্যবহারকে অপ্টিমাইজ করার জন্য পিছনে কাজ করে।

খুব ভারী উচ্চ উপাদান খরচ উচ্চ পরিবহন ভর সম্ভাব্য অপ্রয়োজনীয় ঘনত্ব
অপ্টিমাইজ করুন
খুব হালকা উচ্চ বিচ্যুতি ঝুঁকি দুর্বল স্থানীয় কাঠামো হ্যান্ডলিং স্থায়িত্ব হ্রাস
সঠিক নকশা এছাড়াও প্যালেট সমর্থন করা হবে কিভাবে উপর নির্ভর করে. মেঝেতে সম্পূর্ণরূপে বিশ্রাম নেওয়া একটি প্যালেট গুদাম র্যাক বিমগুলিতে সমর্থিত বা ফর্কলিফ্ট দ্বারা বারবার পরিচালনা করা থেকে বিভিন্ন চাপ অনুভব করে। এই কারণে, ওজন হ্রাস সর্বদা সংজ্ঞায়িত লোডিং এবং হ্যান্ডলিং অবস্থার বিরুদ্ধে মূল্যায়ন করা উচিত।
ছাঁচের জ্যামিতি নির্ধারণ করে যে উপাদানটি আসলে কোথায় প্রয়োজন
ঢালাই কাঠের প্যালেট উত্পাদনের একটি গুরুত্বপূর্ণ বৈশিষ্ট্য হল প্যালেটটি একটি সমন্বিত ত্রিমাত্রিক কাঠামো হিসাবে গঠিত হতে পারে। শুধুমাত্র অভিন্ন বোর্ড এবং ব্লকের উপর নির্ভর না করে, প্রকৌশলীরা সরাসরি ছাঁচে পাঁজর, পা, বাঁকা স্থানান্তর এবং চাঙ্গা কাঁটা-প্রবেশ অঞ্চল তৈরি করতে পারে।
এটি যেখানে কাঠামোগত চাহিদা বেশি সেখানে আরও উপাদান স্থাপন করা সম্ভব করে এবং যেখানে চাপ কম সেখানে অপ্রয়োজনীয় উপাদান হ্রাস করা সম্ভব করে।
| প্যালেট এলাকা | প্রাথমিক যান্ত্রিক চাহিদা | সাধারণ ওজন-নিয়ন্ত্রণ কৌশল |
| ডেক কেন্দ্র | নমন এবং বিতরণ কার্গো লোড | সমানভাবে বেধ না বাড়িয়ে শক্ততা বাড়াতে পাঁজর বা কনট্যুর ব্যবহার করুন |
| পা | কম্প্রেশন, স্ট্যাকিং এবং স্থানীয় প্রভাব | পর্যাপ্ত স্থানীয় উপাদান এবং ঘনত্ব বজায় রাখুন |
| কাঁটা-প্রবেশ এলাকা | বারবার হ্যান্ডলিং এবং প্রভাব | যোগাযোগ অঞ্চলের চারপাশে জ্যামিতিকে শক্তিশালী করুন |
| কোণ | প্রভাব এবং স্থানীয় চাপ হ্যান্ডলিং | নিয়ন্ত্রিত বেধ এবং মসৃণ রূপান্তর বজায় রাখুন |
| নিম্ন চাপ পৃষ্ঠ | সীমিত কাঠামোগত চাহিদা | অপ্রয়োজনীয় ভলিউম সরান যেখানে পরীক্ষা নিশ্চিত করে যে এটি নিরাপদ |
পাঁজর ফুল-ডেক পুরুত্ব যোগ না করে কঠোরতা যোগ করতে পারে
একটি সম্পূর্ণ প্যালেট ডেকের বেধ বৃদ্ধি উপাদান যোগ করার একটি সহজ উপায়, কিন্তু এটি কঠোরতা বাড়ানোর জন্য খুব কমই সবচেয়ে কার্যকর উপায়। সঠিকভাবে অবস্থান করা পাঁজরগুলি কাঠামোর বিভাগের গভীরতা বৃদ্ধি করতে পারে এবং গুরুত্বপূর্ণ লোড পাথ বরাবর উপাদানকে কেন্দ্রীভূত করার সময় বাঁকানোর প্রতিরোধের উন্নতি করতে পারে।
একই নীতিটি ঢালাই শিল্প উপাদানগুলিতে ব্যাপকভাবে ব্যবহৃত হয়: জ্যামিতি কাঠামোগত কাজের একটি অংশ করে যাতে উপাদানগুলিকে একা ভরের মাধ্যমে এটি করতে না হয়।
ফুট এবং ট্রানজিশন জোনগুলি নির্বিচারে হালকা করা যাবে না
প্যালেট ফুট ঘনীভূত লোড বহন করে এবং সেই লোডগুলিকে ডেকের মধ্যে স্থানান্তর করে। পা, পাঁজর এবং প্রধান ডেকের সংযোগকারী এলাকাগুলি তাই উচ্চ স্থানীয় চাপ অনুভব করতে পারে।
যদি লাইটওয়েটিং এই ট্রানজিশনগুলির চারপাশে আকস্মিক বেধ পরিবর্তন বা অপর্যাপ্ত উপাদান তৈরি করে, তাহলে প্যালেটটি দুর্বল অঞ্চল তৈরি করতে পারে যদিও এর গড় ঘনত্ব গ্রহণযোগ্য থাকে। বৃত্তাকার রূপান্তর, পর্যাপ্ত রেডিআই এবং নিয়ন্ত্রিত স্থানীয় শক্তিবৃদ্ধি আরও কার্যকরভাবে স্ট্রেস বিতরণ করতে সাহায্য করতে পারে।
নকশা পাঠ: কম চাপের ডেক এলাকা থেকে 500 গ্রাম অপসারণ করলে কর্মক্ষমতার উপর খুব কম প্রভাব পড়তে পারে। একটি সমালোচনামূলক পাদদেশ বা পাঁজরের স্থানান্তর থেকে একই পরিমাণ সরানো একটি অনেক বড় কাঠামোগত পরিণতি হতে পারে।
ঘনত্ব নিয়ন্ত্রণ প্যালেট জ্যামিতির মতোই গুরুত্বপূর্ণ
প্যালেট ওজন ঘনিষ্ঠভাবে ঢালাই ভলিউম এবং উপাদান ঘনত্বের সাথে সম্পর্কিত। এমনকি যখন দুটি প্যালেট একই ছাঁচ থেকে আসে, চার্জ ওজন, আর্দ্রতা, কণা প্যাকিং বা প্রেসিং আচরণের পরিবর্তন বিভিন্ন সমাপ্ত ওজন তৈরি করতে পারে।
উচ্চ ঘনত্ব প্রায়ই কণার যোগাযোগ উন্নত করে এবং কাঠামোগত দৃঢ়তা বাড়াতে পারে, কিন্তু ঘনত্ব সর্বাধিক করা স্বয়ংক্রিয়ভাবে কাম্য নয়। অত্যধিক ঘনত্ব কাঁচামালের ব্যবহার এবং তৃণশয্যার ভর বাড়ায় এবং প্রয়োজনীয় কার্যকারিতা ইতিমধ্যে অর্জন করা হলে সামান্য অতিরিক্ত মান প্রদান করতে পারে।
পরিসরের অন্য প্রান্তে, অপর্যাপ্ত ঘনত্বের ফলে অত্যধিক ছিদ্রতা, দুর্বল স্থানীয় বন্ধন, উচ্চ বিচ্যুতি এবং প্রভাবের প্রতিরোধ ক্ষমতা কমে যেতে পারে।
ওজন অপ্টিমাইজেশান নীতি সর্বনিম্ন স্থিতিশীল ঘনত্বকে লক্ষ্য করুন যা বারবার প্যালেটের প্রয়োজনীয় কাঠামোগত কার্যকারিতাকে সন্তুষ্ট করে।
গড় ঘনত্ব পুরো গল্প বলে না
দুটি প্যালেটের ঠিক একই সমাপ্ত ওজন থাকতে পারে তবে ভিন্নভাবে সঞ্চালন করতে পারে কারণ তাদের উপাদান আলাদাভাবে বিতরণ করা হয়।
সমান ভরের দুটি প্যালেট বিবেচনা করুন। প্রথমটিতে, পা, পাঁজর এবং অন্যান্য লোড বহনকারী কাঠামোর চারপাশে পর্যাপ্ত উপাদান ঘনীভূত হয়। দ্বিতীয়টিতে, অতিরিক্ত উপাদান কম চাপযুক্ত এলাকায় থেকে যায় যখন পা তুলনামূলকভাবে কম ভরা থাকে। স্কেল একই সংখ্যা দেখায়, কিন্তু তাদের কাঠামোগত দক্ষতা ভিন্ন।
এই কারণে, নির্মাতাদের উভয় নিয়ন্ত্রণ করতে হবে সামগ্রিক ঘনত্ব এবং স্থানীয় ঘনত্ব বন্টন . সামঞ্জস্যপূর্ণ ছাঁচ চার্জিং, কণা প্রবাহ এবং প্রেসিং এই ভারসাম্য অর্জনের জন্য অপরিহার্য।
কণার আকার কতটা দক্ষতার সাথে উপাদান ব্যবহার করা যেতে পারে তা প্রভাবিত করে
ঢালাই করা প্যালেটগুলির জন্য ব্যবহৃত পুনর্ব্যবহৃত কাঠের অবশিষ্টাংশগুলিতে বিভিন্ন আকার এবং আকারের কণা থাকতে পারে। এই বন্টনটি প্রভাবিত করে যে উপাদানটি ছাঁচটি কত সহজে পূরণ করে, কতটা ঘন কণা একসাথে প্যাক করে এবং একটি স্থিতিশীল কাঠামো তৈরি করতে কতটা বাইন্ডারের প্রয়োজন হয়।
বড় আকারের কণাগুলি পাতলা বিভাগগুলি পূরণ করা কঠিন করে তুলতে পারে
বড় কণাগুলি সরু পাঁজর, কোণ বা গভীর ছাঁচযুক্ত বৈশিষ্ট্যগুলিতে সহজে বিতরণ করতে পারে না। দুর্বল ভরাট শূন্যতা বা কম ঘনত্বের এলাকা তৈরি করতে পারে, যা উৎপাদনকারীরা সামগ্রিক চার্জের ওজন বাড়িয়ে ক্ষতিপূরণ দিতে নেতৃত্ব দেয়। এটি অগত্যা আসল সমস্যা সমাধান না করে ভর যোগ করে।
অতিরিক্ত জরিমানা বাইন্ডারের চাহিদা বাড়াতে পারে
খুব সূক্ষ্ম কণাগুলির ভরের তুলনায় উচ্চ পৃষ্ঠের ক্ষেত্রফল থাকে। যখন জরিমানা অনুপাত উল্লেখযোগ্যভাবে বৃদ্ধি পায়, আঠালো চাহিদা এবং প্রক্রিয়াকরণ আচরণ পরিবর্তন হতে পারে। একটি কণা বন্টনের জন্য ডিজাইন করা একটি ফর্মুলেশন তাই কম কার্যকরী হতে পারে যদি ফিডস্টক অনেক সূক্ষ্ম উপাদানের দিকে স্থানান্তরিত হয়।
| ফিডস্টক অবস্থা | সম্ভাব্য উত্পাদন প্রভাব | সম্ভাব্য ওজন পরিণতি |
| অনেক বড় আকারের কণা | বিস্তারিত এলাকায় দরিদ্র ভরাট | অতিরিক্ত চার্জ ক্ষতিপূরণ ব্যবহার করা যেতে পারে |
| অতিরিক্ত জরিমানা | উচ্চ পৃষ্ঠ এলাকা এবং বিভিন্ন দপ্তরী চাহিদা | রজন বা ঘনত্বের সম্ভাব্য বৃদ্ধি |
| অত্যন্ত পরিবর্তনশীল কণা মিশ্রণ | ব্যাচ মধ্যে বাল্ক ঘনত্ব পরিবর্তন | সমাপ্ত প্যালেট ওজন কম স্থিতিশীল হয়ে ওঠে |
| নিয়ন্ত্রিত কণা বন্টন | আরও অনুমানযোগ্য ভরাট এবং কম্প্যাকশন | আরো স্থিতিশীল চার্জ এবং সমাপ্ত ওজন |
লক্ষ্য তাই প্রতিটি ছাঁচনির্মাণ প্যালেটের জন্য একটি সর্বজনীন কণার আকার সনাক্ত করা নয়। নির্মাতারা একটি কণা-আকারের বন্টন স্থাপন করে যা নির্দিষ্ট ছাঁচের জ্যামিতি, বাইন্ডার সিস্টেম, প্রেসের অবস্থা এবং প্রয়োজনীয় প্যালেট কর্মক্ষমতার সাথে কাজ করে।
বাইন্ডার অপ্টিমাইজেশন ভর কমাতে পারে-কিন্তু খুব কমই মিথ্যা সঞ্চয় তৈরি করে
আঠালো মোট প্যালেট ভর এবং খরচ অবদান. বাইন্ডারের ডোজ কমানো একটি সহজ লাইটওয়েটিং কৌশল বলে মনে হতে পারে, কিন্তু বাইন্ডারের বিষয়বস্তু এবং কর্মক্ষমতার মধ্যে সম্পর্ক রৈখিক নয়।
যদি বাইন্ডারের মাত্রা বৈধ প্রসেসিং পরিসরের নিচে নেমে যায়, তাহলে নির্মাতারা কম অভ্যন্তরীণ বন্ধন, আর্দ্রতার প্রতি অধিক সংবেদনশীলতা, দুর্বল প্রভাব কার্যক্ষমতা বা বর্ধিত স্ক্র্যাপ হার দেখতে পারেন। কোনো ছোট উপাদান সংরক্ষণ দ্রুত অদৃশ্য হয়ে যেতে পারে যদি আরও প্যালেট পরিদর্শনে ব্যর্থ হয় বা পরিষেবাতে খারাপভাবে কাজ করে।
ভাল বিতরণ আরো আঠালো তুলনায় আরো মূল্যবান হতে পারে
একটি সাধারণ প্রক্রিয়া চ্যালেঞ্জ হল অসম বাইন্ডার বিতরণ। ফাইবার মিশ্রণের কিছু অংশ রজন সমৃদ্ধ হতে পারে যখন অন্যরা অপর্যাপ্ত আঠালো পায়। মোট বাইন্ডার ডোজ বাড়ানো আংশিকভাবে সমস্যাটি আড়াল করতে পারে, তবে এটি অভিন্নতার অন্তর্নিহিত অভাবকে সমাধান করে না।
আরও সামঞ্জস্যপূর্ণ ফাইবার আর্দ্রতা, নিয়ন্ত্রিত কণা বন্টন, স্থিতিশীল আঠালো সান্দ্রতা এবং কার্যকর মিশ্রণ নির্মাতাদের নিরাপত্তা মার্জিন হিসাবে অত্যধিক রজন ব্যবহার না করে নির্ভরযোগ্য বন্ধন অর্জন করতে দেয়।
উপাদান দক্ষতা শুধুমাত্র স্পেসিফিকেশন হ্রাস থেকে আসে না. প্রক্রিয়ার সামঞ্জস্যতা উন্নত করা অতিরিক্ত ফাইবার এবং বাইন্ডারের প্রয়োজনীয়তা হ্রাস করতে পারে যা পূর্বে উৎপাদনের বৈচিত্রের জন্য ক্ষতিপূরণের জন্য যোগ করা হয়েছিল।
চার্জ ওজন নিয়ন্ত্রণ ওভারওয়েট এবং দুর্বল প্যালেট উভয়ই প্রতিরোধ করে
গরম চাপ দেওয়ার আগে, একটি পরিমাপিত পরিমাণে প্রস্তুত ফাইবার এবং বাইন্ডার ছাঁচে প্রবেশ করানো হয়। এটি সাধারণত চার্জ হিসাবে উল্লেখ করা হয়। এই চার্জের ধারাবাহিকতা সমাপ্ত প্যালেট ওজনের উপর সরাসরি প্রভাব ফেলে।
একটি অত্যধিক চার্জ একটি অতিরিক্ত ওজনের তৃণশয্যা তৈরি করতে পারে, উপাদানের ব্যবহার বাড়াতে পারে এবং ছাঁচ বিভাজনের জায়গাগুলির চারপাশে ফ্ল্যাশ করতে অবদান রাখতে পারে। একটি অপর্যাপ্ত চার্জ অসম্পূর্ণ ভরাট, পাতলা পাঁজর, দুর্বল পা বা কম ঘনত্বের অঞ্চল তৈরি করতে পারে।
ফিডস্টক প্রস্তুতি → বাইন্ডার মিক্সিং → পরিমাপ করা চার্জ → হট প্রেসিং → সমাপ্ত প্যালেট ওজন
ওজন-ভিত্তিক ডোজ বিশেষভাবে কার্যকর যখন পুনর্ব্যবহৃত ফাইবার জড়িত থাকে কারণ উপাদান ব্যাচের মধ্যে বাল্ক ঘনত্ব পরিবর্তন হতে পারে। একটি ফড়িং ভলিউম যা গতকাল একটি প্রদত্ত ভর ধারণ করে আজ একটি ভিন্ন ভর থাকতে পারে যদি কণার আকার, আর্দ্রতা বা কম্প্যাকশন পরিবর্তন হয়।
সমাপ্ত প্যালেট ওজন এছাড়াও একটি উত্পাদন সংকেত
নির্মাতারা পণ্যের স্পেসিফিকেশনের চেয়ে বেশি ওজন হিসাবে সমাপ্ত ওজন ব্যবহার করতে পারেন। এটি একটি প্রাথমিক প্রক্রিয়া-নিয়ন্ত্রণ সূচক হিসাবে কাজ করতে পারে।
যদি একই ছাঁচ থেকে প্যালেটগুলি ধীরে ধীরে ভারী হয়ে যায়, তাহলে এর কারণ হতে পারে চার্জের ওজন বৃদ্ধি, আর্দ্রতা পরিবর্তন, বিভিন্ন ফিডস্টকের বাল্ক ঘনত্ব বা উচ্চ বাইন্ডার সংযোজন। যদি ওজনের পরিবর্তনশীলতা হঠাৎ বেড়ে যায়, তাহলে এটি নির্দেশ করতে পারে যে আপস্ট্রিম উপাদান প্রস্তুতি কম স্থিতিশীল হয়ে উঠেছে।
| ওজন প্রবণতা | তদন্ত করার সম্ভাব্য এলাকা |
| গড় ওজন ধীরে ধীরে বাড়ছে | চার্জ সেটিংস, আর্দ্রতা, বাইন্ডারের ডোজ বা ফিডস্টকের ঘনত্ব |
| গড় ওজন ধীরে ধীরে কমছে | আন্ডারচার্জিং, উপাদান-প্রবাহ পরিবর্তন বা ডোজ ক্রমাঙ্কন |
| ওজনের তারতম্য বাড়ছে | ফিডস্টকের সামঞ্জস্য, আর্দ্রতার তারতম্য বা ডোজিং অস্থিরতা |
| সঠিক ওজন কিন্তু দুর্বল পরীক্ষার ফলাফল | মোট ভরের পরিবর্তে ঘনত্ব বন্টন, বন্ধন বা প্রেসের অবস্থা |
হট প্রেসিং নির্ধারণ করে যে কম উপাদান এখনও নির্ভরযোগ্যভাবে কাজ করতে পারে কিনা
লাইটওয়েট ডিজাইন একটি স্থিতিশীল ছাঁচনির্মাণ প্রক্রিয়ার উপর নির্ভর করে। এমনকি সাবধানে প্রস্তুত উপাদান সহ একটি ভাল-পরিকল্পিত প্যালেট কার্যক্ষমতা হারাতে পারে যদি চাপ, তাপমাত্রা বা নিরাময় সময় বৈধ উত্পাদন উইন্ডোর বাইরে পরিবর্তিত হয়।
চাপ
একত্রীকরণ, কণার যোগাযোগ এবং চূড়ান্ত কাঠামোগত ঘনত্ব নিয়ন্ত্রণ করে। অপর্যাপ্ত চাপ খারাপভাবে একত্রিত অঞ্চল ছেড়ে যেতে পারে.
তাপমাত্রা
ছাঁচনির্মাণ চক্রের সময় বাইন্ডার নিরাময়, কাঠ-ফাইবার আচরণ এবং আর্দ্রতা আন্দোলনকে প্রভাবিত করে।
থাকার সময়
একত্রীকরণ এবং আঠালো নিরাময়ের জন্য সময় প্রদান করে। অপর্যাপ্ত সময় অভ্যন্তরীণ বন্ধন অসম্পূর্ণ ছেড়ে যেতে পারে।
আর্দ্রতা
চাপ দেওয়ার সময় তাপ স্থানান্তর, ফাইবার প্লাস্টিকাইজেশন এবং বাষ্প তৈরির সাথে যোগাযোগ করে।
এই সম্পর্ক ব্যাখ্যা করে যে কেন উপাদান হ্রাস সাধারণত প্রক্রিয়া স্থিতিশীলতাকে অনুসরণ না করে তার আগে হওয়া উচিত। যদি কোনও প্রস্তুতকারক আর্দ্রতা, তাপমাত্রা এবং ডোজ নিয়ন্ত্রণে থাকার আগে চার্জের ওজন হ্রাস করে, প্রাকৃতিক উত্পাদনের বৈচিত্র্য কিছু প্যালেটকে প্রয়োজনীয় কর্মক্ষমতা থ্রেশহোল্ডের নীচে ঠেলে দিতে পারে।
একটি আরও নির্ভরযোগ্য পদ্ধতি হল একটি স্থিতিশীল ভিত্তিরেখা স্থাপন করা, নিয়ন্ত্রিত পদক্ষেপে ওজন কমানো, ফলস্বরূপ প্যালেট পরীক্ষা করা এবং যে বিন্দুতে আরও উপাদান হ্রাস কঠোরতা, স্থায়িত্ব বা হ্যান্ডলিং কর্মক্ষমতার সাথে আপস করতে শুরু করে তা চিহ্নিত করা।
কিভাবে নির্মাতারা যাচাই করে যে একটি লাইটার প্যালেট এখনও যথেষ্ট শক্তিশালী
একটি হালকা নকশা শুধুমাত্র চেহারা বা গণনা করা ওজন সঞ্চয় অনুমোদন করা উচিত নয়. কর্মক্ষমতা অবশ্যই লোডিং অবস্থার অধীনে সমাপ্ত তৃণশয্যা উপর যাচাই করা আবশ্যক উদ্দিষ্ট অ্যাপ্লিকেশন প্রতিনিধি.
ISO 8611-1:2025 নতুন ফ্ল্যাট প্যালেটগুলি মূল্যায়নের জন্য পরীক্ষার পদ্ধতি সরবরাহ করে এবং নামমাত্র লোড পরীক্ষা, সর্বাধিক কাজের লোড পরীক্ষা এবং স্থায়িত্ব তুলনার চারপাশে সেই পদ্ধতিগুলিকে গোষ্ঠীভুক্ত করে। ISO 8611-2:2025 নামমাত্র লোড স্থাপন এবং বিভিন্ন হ্যান্ডলিং পরিবেশের জন্য পরীক্ষা নির্বাচন করার জন্য কর্মক্ষমতা প্রয়োজনীয়তাগুলিকে সম্বোধন করে।
মানগুলি একটি গুরুত্বপূর্ণ প্রকৌশল নীতিকে আরও শক্তিশালী করে: ল্যাবরেটরি লোড টেস্টিং এর প্রকৃত অপারেটিং পরিবেশে একটি নির্দিষ্ট প্যালেট ডিজাইনকে বৈধ করার মানকে বাদ দেয় না।
মাত্রা সামগ্রিক আকার, পায়ের জ্যামিতি, কাঁটা খোলা এবং সমালোচনামূলক ছাঁচনির্মাণ বৈশিষ্ট্য যাচাই করুন।
সমাপ্ত ওজন নিশ্চিত করুন যে উত্পাদন সংজ্ঞায়িত উত্পাদন সীমার মধ্যে থাকে।
নমন এবং বিচ্যুতি প্রাসঙ্গিক সমর্থন এবং পেলোড অবস্থার অধীনে প্যালেট কীভাবে আচরণ করে তা মূল্যায়ন করুন।
কম্প্রেশন ডেক, ফুট এবং স্ট্যাকিং কাঠামোর মাধ্যমে লোড স্থানান্তর পরীক্ষা করুন।
ডায়নামিক হ্যান্ডলিং বারবার ফর্কলিফট এন্ট্রি, নড়াচড়া এবং ব্যবহারিক হ্যান্ডলিং স্ট্রেস মূল্যায়ন করুন।
স্থায়িত্ব বারবার হ্যান্ডলিং সময়ের সাথে প্যালেটের কর্মক্ষমতা পরিবর্তন করে কিনা তা নির্ধারণ করুন।
প্রতিটি ওজন-হ্রাস পরিবর্তনের একটি কর্মক্ষমতা পরিবর্তনশীল আছে যা অবশ্যই পুনঃচেক করা উচিত
| অপ্টিমাইজেশান পরিবর্তন | কি পুনরায় যাচাই করা উচিত? |
| ডেকের বেধ হ্রাস করুন | নমন দৃঢ়তা এবং বিচ্যুতি |
| মোট চার্জ ওজন হ্রাস | সামগ্রিক লোড কর্মক্ষমতা এবং ছাঁচ ভর্তি |
| পাঁজরের জ্যামিতি পরিবর্তন করুন | স্থানীয় চাপ এবং ডেক কঠোরতা |
| বাইন্ডারের ডোজ হ্রাস করুন | অভ্যন্তরীণ বন্ধন এবং আর্দ্রতা কর্মক্ষমতা |
| গড় ঘনত্ব হ্রাস করুন | প্রভাব, কম্প্রেশন এবং হ্যান্ডলিং স্থায়িত্ব |
| কণা বন্টন পরিবর্তন | ভরাট ধারাবাহিকতা, শক্তি এবং উত্পাদন বৈচিত্র |
এই কারণেই প্যালেট লোড রেটিং প্রসঙ্গ ছাড়া ব্যাখ্যা করা উচিত নয়। স্ট্যাটিক লোডিং, ডাইনামিক হ্যান্ডলিং এবং সমর্থিত বা র্যাকড অবস্থা একই প্যালেটে খুব ভিন্ন চাহিদা আরোপ করতে পারে।
নিম্ন প্যালেট ওজন কাঁচামালের বাইরে খরচ কমাতে পারে
একবার প্রয়োজনীয় শক্তি সংরক্ষিত হয়ে গেলে, কম প্যালেটের ওজন কেবল কাঠের ফাইবার সংরক্ষণের বাইরেও সুবিধা তৈরি করতে পারে।
ওজন-সীমিত চালানে আরও পেলোড উপলব্ধ হতে পারে
1,000 প্যালেট ব্যবহার করে একটি দৃষ্টান্তমূলক চালান বিবেচনা করুন। যদি ইঞ্জিনিয়ারিং অপ্টিমাইজেশান প্রতিটি প্যালেটকে তার প্রয়োজনীয় কার্যকারিতা পরিবর্তন না করে 2 কেজি কমিয়ে দেয়, চালানটি 2,000 কেজি কম প্যালেট ট্যারে ভর বহন করে।
এটি স্বয়ংক্রিয়ভাবে মালবাহী সঞ্চয় করে না। যদি ট্রাক বা কন্টেইনার তার পেলোড সীমার অনেক আগে তার ভলিউম সীমায় পৌঁছে যায়, তাহলে সুবিধা সীমিত হতে পারে। কিন্তু ওজন-সীমাবদ্ধ চালানে, কম প্যালেট ট্যায়ার ওজন বাণিজ্যিক পণ্যসম্ভারের জন্য আরও বেশি ক্ষমতা উপলব্ধ রাখতে পারে।
নিম্ন ভর খালি-প্যালেট হ্যান্ডলিং সহজ করতে পারে
প্যালেট পণ্যসম্ভার বহন করার আগে এবং পরে ওজনও নড়াচড়াকে প্রভাবিত করে। বড় লজিস্টিক অপারেশনগুলি উত্পাদন লাইন, গুদাম এবং স্টেজিং এলাকার মধ্যে হাজার হাজার খালি প্যালেটগুলি পরিচালনা করতে পারে। বড় প্যালেট ভলিউম জুড়ে পুনরাবৃত্তি হলে অপ্রয়োজনীয় ভর হ্রাস উপাদান-হ্যান্ডলিং দক্ষতা উন্নত করতে পারে।
উপাদান দক্ষতা একটি আরো সম্পদ-দক্ষ পণ্য সমর্থন করে
একই প্রয়োজনীয় লজিস্টিক ফাংশনের জন্য কম ফাইবার এবং বাইন্ডার ব্যবহার করা উপাদানের দক্ষতাও উন্নত করতে পারে। যাইহোক, এই সুবিধাটি শুধুমাত্র তখনই বিদ্যমান থাকে যখন লাইটার প্যালেট তার উদ্দেশ্যমূলক কর্মক্ষমতা বজায় রাখে এবং ক্ষতি বা অকাল প্রতিস্থাপন বৃদ্ধি না করে।
দৃষ্টান্তমূলক ওজন-সংরক্ষণ গণনা
2 কেজি প্যালেট প্রতি ওজন হ্রাস
1,000 প্যালেট পাঠানো হয়েছে
2,000 কেজি কম প্যাকেজিং ভর সরানো হয়েছে
এই উদাহরণটি শুধুমাত্র প্যালেট টেয়ার ওজনের প্রভাবকে চিত্রিত করে। প্রকৃত মালবাহী সঞ্চয় পেলোডের সীমা, চালানের পরিমাণ, প্যালেটের মাত্রা এবং পরিবহন কনফিগারেশনের উপর নির্ভর করে।
লক্ষ্যটি সবচেয়ে হালকা প্যালেট নয় - এটি সবচেয়ে কার্যকরী প্যালেট
ঢালাই কাঠ প্যালেট উত্পাদন ওজন অপ্টিমাইজেশান শেষ পর্যন্ত কাঠামোগত দক্ষতা একটি ব্যায়াম. নির্মাতারা কেবলমাত্র ফাইবার অপসারণ করে বা পুরো পণ্য জুড়ে বাইন্ডারের ডোজ কমিয়ে নির্ভরযোগ্য লাইটওয়েটিং অর্জন করতে পারে না।
পরিবর্তে, সফল নকশা সমন্বয় ছাঁচের জ্যামিতি, পাঁজর বসানো, স্থানীয় ঘনত্ব, কণা বন্টন, আঠালো নিয়ন্ত্রণ, চার্জ ওজন এবং হট-প্রেস অবস্থা . উপাদানগুলি গুরুত্বপূর্ণ লোড বহনকারী অঞ্চলগুলির চারপাশে সংরক্ষণ করা হয় এবং শুধুমাত্র যেখানে প্রকৌশল বিশ্লেষণ এবং পরীক্ষা দেখায় যে এটি অপ্রয়োজনীয় তা হ্রাস করা হয়।
ফলাফল শুধুমাত্র প্যালেট ওজন দ্বারা বিচার করা উচিত নয়. মাত্রিক স্থিতিশীলতা, লোড কর্মক্ষমতা এবং লজিস্টিক সিস্টেমের দ্বারা প্রয়োজনীয় স্থায়িত্ব পরিচালনা করার জন্য একটি সত্যিকারের দক্ষ প্যালেট উপাদানের ন্যূনতম ব্যবহারিক পরিমাণ ব্যবহার করে।
ঢালাই কাঠ প্যালেট ওজন এবং লোড প্রয়োজনীয়তা মূল্যায়ন?
রনসুন আমদানি ও রপ্তানি কোং, লিমিটেড শিল্প সরবরাহ, গুদামজাতকরণ এবং আন্তর্জাতিক শিপিংয়ের জন্য ছাঁচে তৈরি কাঠের প্যালেট সমাধান সরবরাহ করে। প্যালেট স্পেসিফিকেশন মাত্রা, পণ্যসম্ভার ওজন, হ্যান্ডলিং পদ্ধতি, স্টোরেজ শর্ত এবং অ্যাপ্লিকেশন প্রয়োজনীয়তা অনুযায়ী মূল্যায়ন করা যেতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি লাইটার ঢালাই কাঠ প্যালেট স্বয়ংক্রিয়ভাবে কম শক্তি আছে?
নং। প্যালেট কর্মক্ষমতা কাঠামোগত জ্যামিতি, স্থানীয় ঘনত্ব, ফাইবার বিতরণ, বাইন্ডারের কর্মক্ষমতা এবং উত্পাদন অবস্থার উপর নির্ভর করে। দক্ষ পাঁজর সহ একটি হালকা প্যালেট এবং সঠিকভাবে চাঙ্গা লোড বহনকারী অঞ্চলগুলি একটি ভারী ডিজাইনের থেকে আলাদাভাবে কাজ করতে পারে যা উপাদান কম দক্ষতার সাথে ব্যবহার করে।
ছাঁচে তৈরি কাঠের প্যালেটের ওজন কী নির্ধারণ করে?
গুরুত্বপূর্ণ কারণগুলির মধ্যে প্যালেটের মাত্রা এবং জ্যামিতি, ছাঁচের ঘনত্ব, ফাইবার চার্জ ওজন, আর্দ্রতার পরিমাণ, বাইন্ডারের ডোজ এবং ছাঁচ জুড়ে উপাদান বিতরণ অন্তর্ভুক্ত রয়েছে।
নির্মাতারা কি কেবল একটি প্যালেট লাইটার করতে কাঠের ফাইবারের পরিমাণ কমাতে পারে?
পুনঃডিজাইন এবং পরীক্ষা ছাড়া ফাইবার হ্রাস করা অসম্পূর্ণ ভরাট, কম ঘনত্বের অঞ্চল, অত্যধিক বিচ্যুতি বা দুর্বল পা এবং পাঁজর তৈরি করতে পারে। ওজন হ্রাস নিয়ন্ত্রিত পদক্ষেপে করা উচিত এবং তার পর মাত্রিক এবং কার্যকারিতা যাচাই করা উচিত।
কিভাবে পাঁজর ঝালাই প্যালেট ওজন কমাতে সাহায্য করে?
পাঁজরগুলি নির্বাচিত এলাকায় কাঠামোগত গভীরতা এবং দৃঢ়তা বাড়ায়, যা প্রস্তুতকারকদের পুরো প্যালেট ডেকটিকে সমানভাবে ঘন না করে গুরুত্বপূর্ণ লোড পাথকে শক্তিশালী করতে দেয়।
একই ওজনের দুটি ছাঁচে তৈরি কাঠের প্যালেটের শক্তি ভিন্ন হতে পারে কেন?
মোট ভর দেখায় না যে উপাদানটি কোথায় অবস্থিত। স্থানীয় ঘনত্ব, পাঁজরের জ্যামিতি, বাইন্ডার ডিস্ট্রিবিউশন, কণা প্যাকিং এবং প্রেসের অবস্থার পার্থক্য একই সমাপ্ত ওজনে উল্লেখযোগ্যভাবে ভিন্ন কাঠামোগত কর্মক্ষমতা তৈরি করতে পারে।
কিভাবে ক্রেতাদের প্যালেট ওজন এবং লোড ক্ষমতা তুলনা করা উচিত?
একটি হেডলাইন লোড চিত্রের সাথে শুধুমাত্র প্যালেট ভর তুলনা না করে ক্রেতাদের উল্লিখিত লোড অবস্থা, প্যালেট সমর্থন পদ্ধতি, বিচ্যুতি, পরিচালনার পরিবেশ এবং স্থায়িত্ব বিবেচনা করা উচিত। স্ট্যাটিক, ডাইনামিক এবং র্যাকিং কন্ডিশন প্যালেটে খুব আলাদা চাহিদা রাখতে পারে।